
こんにちは。AX研究室の Robert Hubacz です。
食品製造、金属加工、プラスチック加工、印刷など、さまざまな製造現場では、コンプレッサーで圧縮空気を作っています。圧縮空気は、例えば、エア工具の駆動、生産ラインでの製品の移動、部品表面のほこりや汚れの除去、バルブなどの機器の操作に使われています。
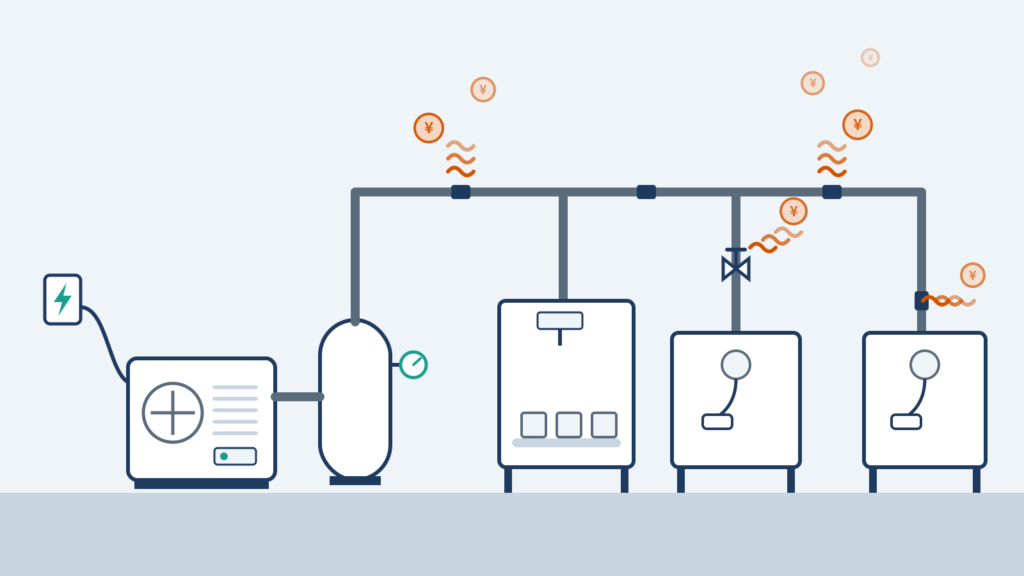
しかし、圧縮空気の一部は、配管の継ぎ目などから漏れ出しています。漏れた分を補うため、コンプレッサーの運転時間が長くなったり、負荷が高くなったりして、電力使用量が増えます。こうした漏れは気付きにくいため、長期間見つからないことがあり、その間も余分な電気代が発生し続けます。
本記事では、センサーの測定データと計算処理、人工知能(AI)を組み合わせて、空気の漏れ量と、漏れによって余分にかかる電気代を継続的に推定する仕組みの構想を紹介します。さまざまなメーカーのコンプレッサーに対応し、既存設備をできるだけ改造せずに導入できる仕組みを目指しています。
本記事は、AIを工場の日常業務に活用するアイデアを紹介するものです。現時点では構想段階であり、完成した製品の紹介や営業提案ではありません。
見えないコスト
多くの製造工場にとって、圧縮空気は電気や水と同じくらい重要です。圧縮空気はコンプレッサーで作られ、エアタンクやドライヤー、配管などを通って機械に届けられます(設備の構成は工場によって異なります)。
コンプレッサーは多くの電力を使います。中小企業基盤整備機構の資料によると、コンプレッサーの電力使用量は、工場全体の約10〜30%を占めます [1]。同機構の別の資料では、コンプレッサーメーカーの調査を引用し、圧縮空気の約10〜20%が漏れで失われている可能性があるとしています [2]。漏れは、継手、ホース、減圧弁(レギュレーター)、ドレントラップ、バルブなどで発生します [3]。つまり、コンプレッサーが使う電力の一部は、漏れた空気を補うために消費されているということです。
これは、一年中ぽたぽたと水が漏れている蛇口にたとえられます。一滴あたりのコストはごくわずかですが、長期間続くと、無視できない損失になることがあります。圧縮空気の漏れも同じです。空気は目に見えず、コンプレッサーは失われた分を補うために運転を続けます。
必要以上に高い圧力設定も、余分な電気代の原因になります。コンプレッサーが空気を送り出すときの圧力は「吐出圧」と呼ばれ、機械が実際に必要とする圧力より高く設定されていることがあります。資料によると、吐出圧を0.1 MPa(メガパスカル、約1 bar)下げると、コンプレッサーの必要動力を理論上は約8% [1]、一般的には約7〜9%減らせるとされています [4]。ただし、実際の削減効果は、コンプレッサーの種類、制御方式、運転条件によって異なります。また、圧力を下げた後も、すべての機械で、運転に必要な空気の圧力と供給量を確保できていることを確認する必要があります [4]。さらに、圧力を下げると、既存の漏れ箇所から失われる空気の量も減ります [3]。
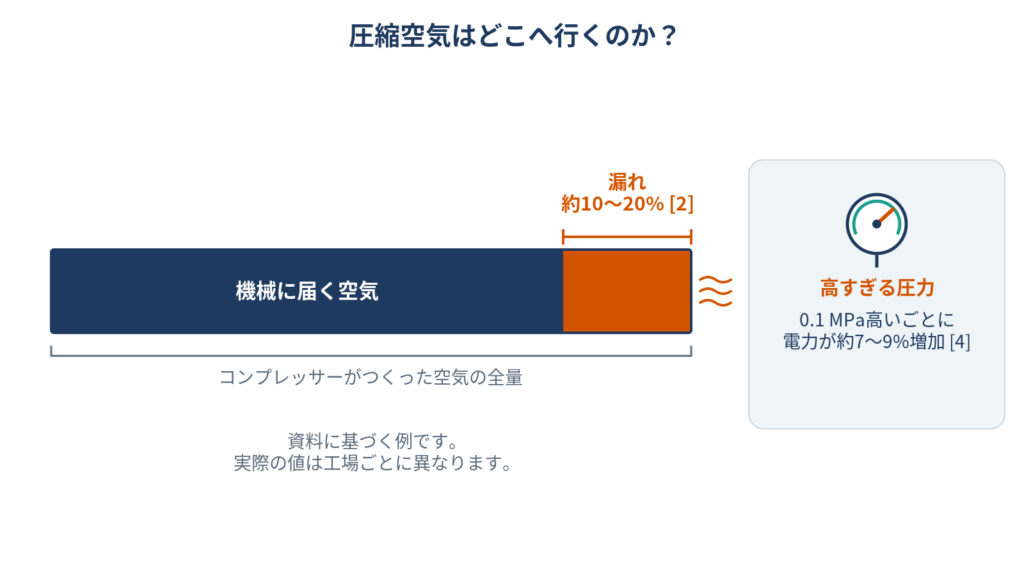
資料 [2] [4] をもとに作成。圧縮空気の一部は漏れで失われ、高すぎる圧力はコンプレッサーの電力使用量を増やします。ただし、漏れの割合が10ポイント下がっても、コンプレッサーの電力使用量が10%減るとは限りません。
電気料金は、製造工場にとって重要なコストです。電力使用量を減らせば、電気代を抑えられます。この費用には、電力量料金のほか、使用量に応じてかかる再エネ賦課金や燃料費等調整額も含まれます [5] [6] [7]。
したがって、圧縮空気の漏れをなくすことは、工場にとって具体的なコスト削減につながる可能性があります。電力使用量が減れば、発電に伴う二酸化炭素(CO₂)の排出も減ります。この削減量は、節約した電力量から推定できます。こうした情報は、環境報告や、仕入先の環境負荷を重視する顧客への説明にも役立つ可能性があります。
なぜ空気の漏れは見つかりにくいのか?
多くの工場では、電力使用量は把握していても、圧縮空気の漏れ量までは把握できていません。これにはいくつかの理由があります。
第一に、すべての工場に空気の流量を測る装置、つまり流量計があるわけではありません。測定がなければ、コンプレッサーがどれだけ空気を作り、どれだけが漏れで失われているのかを把握するのは困難です。
第二に、漏れは配管の接続部、バルブの周り、機械の裏側など、設備の多くの場所で起こり得ます。小さな漏れは見落としやすく、稼働中の機械の騒音で、空気が漏れる「シュー」という音がかき消されることもあります。
第三に、漏れの点検が、年1回などの定期点検に限られる場合があります。超音波式の漏れ検知器や音響カメラで漏れ箇所を特定できますが、分かるのは点検時点の状態です。その後に新しい漏れが発生しても、次の点検まで気付かれないことがあります。
第四に、夜間、週末、祝日など、生産をしていない時間にも空気は漏れ続けることがあります。設備に圧力がかかったままコンプレッサーが運転を続けていれば、電力の一部は漏れを補うためだけに使われている可能性があります。
想定する3つの機能
設備全体を常に点検し続けることなく、圧縮空気の損失を減らすにはどうすればよいでしょうか。その一つの方法として、センサーのデータとAIを使ってコンプレッサーの運転を監視する仕組みが考えられます。
この構想では、工場の担当者による状況把握と判断を支援するため、次の3つの機能を想定しています。センサーの測定値をもとに計算し、空気の使用量と漏れ量を推定します。一方、AIは、生産条件に応じた通常の空気使用量を予測します。使用量の推定値と予測値を比べることで、新たな漏れが疑われる変化を捉えやすくなります。
機能1:漏れの常時監視
「空気はどれだけ漏れていて、電気代はいくら余分にかかっているのか?」
システムは、生産中も生産時間外も、漏れによって失われている空気の量を継続的に推定します。その結果から、漏れを補うための電力使用量を推定し、電気代と、発電に伴うCO₂排出量に換算します。
システムが算出する結果は概算値であるため、例えば「月8万〜12万円」のように、金額に幅を持たせて示します。また、試験導入時には、推定値を漏れ試験の結果と比較し、推定精度を確認する必要があります。
これにより、工場は損失の規模を把握しやすくなり、点検や補修のタイミングを判断できます。
機能2:運転台数と圧力設定の見直しを支援
「すべてのコンプレッサーを同時に運転する必要があるのか? 空気の圧力は高すぎないか?」
圧縮空気の需要は、稼働している機械の数や生産内容などによって、一日の中でも変化します。そのため、常にすべてのコンプレッサーを動かす必要があるとは限りません。
システムは、生産計画、曜日、時間帯から必要な圧縮空気の量を予測し、各時間帯に何台のコンプレッサーを運転すべきかを提案します。また、圧力設定を少し下げた場合にどれだけ電力を節約できるか、そのときの配管末端の圧力がどうなるかも試算します。
運転台数や圧力を変更するかどうかの最終判断は、工場の担当者が行います。変更は段階的に行い、すべての機械で、運転に必要な空気の圧力と供給量を確保できているかを確認します。
機能3:新たな漏れの兆候を検知
「設備に新たな漏れが発生していないか?」
機能1では、漏れ量とそれに伴う損失を継続的に推定し、その変化を示します。機能3では、推定漏れ量の変化や、使用量の推定値と予測値との差をもとに、異常な増加を検知します。
システムは、圧縮空気の使用量のデータを継続的に分析し、予測される需要と比較します。使用量や推定漏れ量が通常よりも大きく増加した場合、アラート(通知)を送ります。
このような増加は、必ずしも漏れを意味するわけではありません。機械の使い方の変化や生産量の増加が原因の場合もあります。そのため、システム提供側の専門スタッフが通知内容を確認し、新たな漏れが疑われる場合に工場の担当者へ連絡する運用を想定しています。
異常が起きた時刻と各生産ラインの稼働情報を照らし合わせることで、優先して点検するエリア(特定のラインや建屋など)を絞り込めます。一方、具体的な漏れ箇所は、音響カメラや超音波式の漏れ検知器で探します。これにより、工場は定期点検だけに頼らず、気になる変化を早めに捉えられます。
データ収集から通知までの5つのステップ
全体の流れは、次のとおりです。
1. データの収集
システムでは、電流センサーと圧力センサーの2種類のセンサーを使います。電流センサーは、電線を外さずに各コンプレッサーに取り付けます。一方、圧力センサーは、コンプレッサー室から工場内の配管へ圧縮空気を送り出す地点に取り付けるのが望ましいです。既存の測定用の接続口を使えれば、配管に手を加える必要はありません。コンプレッサーを交換する必要もありませんが、コンプレッサーごとに、センサーの取付状態の確認と、機種に合わせた計算方法の調整が必要です(ステップ3)。
2. データの送信
センサーの測定値は、IoTゲートウェイと呼ばれる小さな通信機器を通じて、クラウド上のシステムに定期的に送られます。測定値を人手で読み取る必要はありません。
3. 圧縮空気の供給量と漏れ量の推定
システムは電流から、コンプレッサーが圧縮空気を作っているのか、無負荷運転なのか、停止しているのかを判別します。コンプレッサーの吐出空気量と運転状態が分かれば、圧縮空気の供給量を推定できます。機種や制御方式はそれぞれ異なるため、監視を始める前に、メーカーの仕様情報と設置時の測定結果をもとに、各コンプレッサーに合わせて計算方法を調整します。
こうして得られた情報は、漏れの検出に使えます。漏れを最も把握しやすいのは、夜間や週末など、生産していない時間帯です。この時間に機械が圧縮空気を使っていないのに、コンプレッサーが空気を送り続けなければならない場合、設備に漏れがある可能性があります。ただし、生産時間外にも空気を使う他の機器があれば、それも考慮する必要があります。
設備内の圧力の変化を観察することでも、追加の情報が得られます。これは、膨らませた風船にたとえることができます。穴があれば、空気が少しずつ抜け、圧力が下がります。生産中は、機械が使う空気と漏れで失われる空気を区別する必要があります。そのために、コンプレッサーの運転情報や圧力の変化を、生産設備の稼働データと組み合わせることを計画しています。機械が使う空気の量と漏れ量を、どの程度正確に分けて推定できるかは、試験導入で確認する必要があります。
4. 通常の使用量の予測
システムは機械学習を使い、過去のデータをもとに、生産内容、稼働している機械の数、曜日、時間帯などに応じて、工場で通常どれだけの空気が使われるかを予測します。推定した使用量が予測値を明らかに上回る状態が、一定期間続いた場合、異常として知らせます。
ただし、空気使用量の予測に必ずしもAIが必要なわけではありません。そのため、機械学習モデルと、過去の使用量に基づく単純な予測方法を比較します。機械学習モデルの方が高い予測精度を得られると確認できた場合に、採用する方針です。
5. 結果の表示と異常の通知
推定漏れ量と損失額、その推移などの分析結果は、設備を監視するための画面(ダッシュボード)と月次レポートで示されます。画面ではデータやグラフを確認でき、空気の使用量に異常な変化があった場合には、システムが通知も送ります。これにより、設備保全の担当者は異常の兆候に早く気付き、点検を計画しやすくなります。
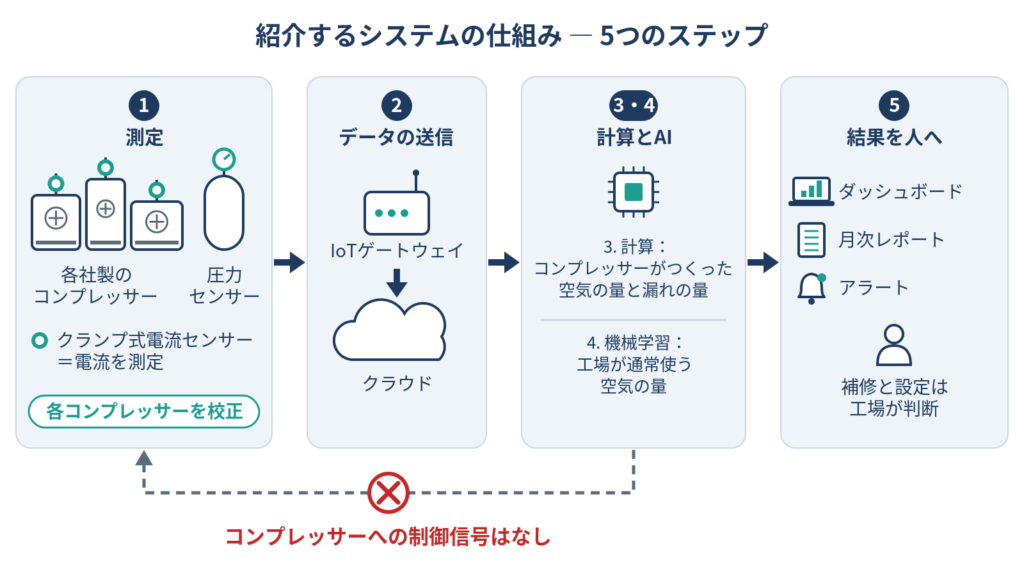
構想するシステムの仕組み:センサーが電流と圧力を測り、計算で漏れ量を推定し、AIで通常の空気使用量を予測します。判断は工場の担当者が行い、システムはコンプレッサーを制御しません。
期待できる効果とシステムの限界
この構想では、工場の担当者に次の情報を提供することを想定しています。
- 漏れ量と損失額(推定値は幅を持たせて表示)
- コンプレッサーの運転台数と圧力設定の提案、および圧力を下げた場合に見込まれる削減額の試算
- 異常の通知(使用量の異常な増加、センサーデータの欠損)
- 月次レポート(推定漏れ量の変化、損失額、優先して対応すべき事項)
- コンプレッサーの運転状況の一括表示(異なるメーカーの機器を1つの画面で)
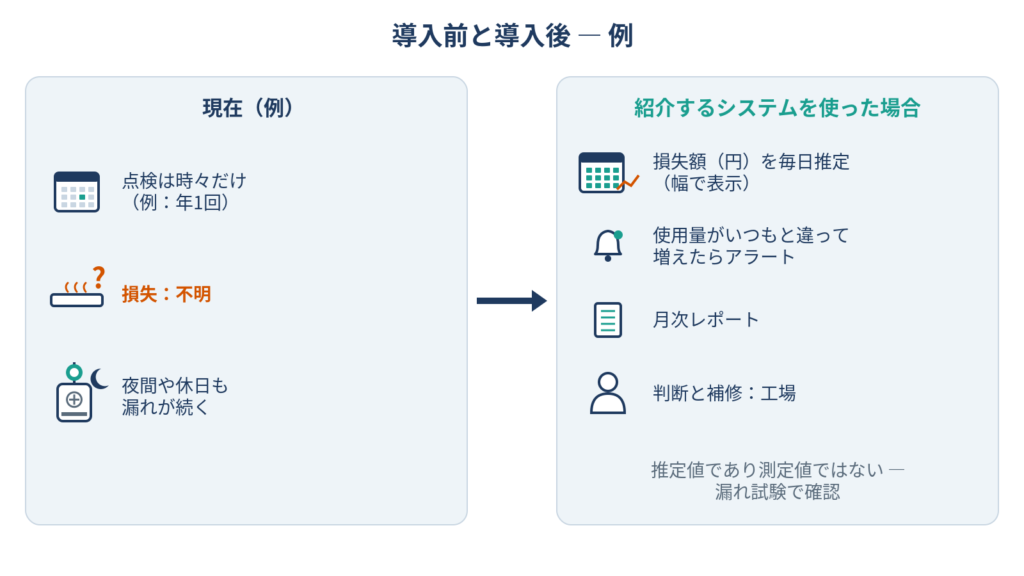
構想するシステムの活用イメージ:定期点検に加えて、損失額を毎日推定し、アラートと月次レポートで知らせます。漏れ箇所の特定には、引き続き音響カメラや超音波式の漏れ検知器を使います。
システムが行わないこと・できないこと
この仕組みは、工場の担当者の判断を支援します。最終的な判断は担当者が行います。
- コンプレッサーを制御しません。 運転台数や圧力についての判断は、工場の担当者が行います。
- 漏れを補修しません。 補修は設備保全の担当者または外部の専門業者が行います。電気代を削減するには、漏れを把握したうえで、補修などの対策を実施する必要があります。
- 漏れ箇所を正確に特定することはできません。 特定には、音響カメラや超音波式の漏れ検知器などが必要です。
計算例:どの程度の削減が期待できるのか?
工場では、漏れの補修と圧力設定の引き下げによって、どの程度のコスト削減が期待できるのでしょうか。仮想の工場を例に、削減効果を試算します。取り組みの範囲によっては、電力使用量を年間15,000〜48,900 kWh、電気代を年間約40万〜132万円削減できる可能性があります。
前提は次のとおりです。
- コンプレッサーの電力使用量は年間300,000 kWh、作られた圧縮空気の約15%が漏れで失われている(資料 [2] の10〜20%の範囲内)。
- 削減額の計算に用いる電力単価:27円/kWh(目安)― 北海道電力の高圧電力における、使用量に応じた料金から求めた値です [5] [6] [7]。
- 1 kWhあたり0.522 kg-CO₂ ― 北海道電力が公表した2025年度の二酸化炭素排出係数(平均、速報値)です [8]。
電力単価は目安の値です。また、この例では、漏れの割合を15%から5%へ10ポイント下げた場合、電力使用量も10%減ると仮定しています。実際の関係は異なる場合があるため、表の結果は計算の例示であり、特定の工場の削減額を予測したものではありません。
| ケース1:漏れの補修と圧力設定の引き下げ | ケース2:漏れの一部のみ補修 | |
|---|---|---|
| 前提 | 漏れの割合を15%から5%へ(電力使用量−10%と単純化:30,000 kWh)、さらに圧力を0.1 MPa下げて漏れ補修後の電力使用量を7%削減 [4](18,900 kWh) | 漏れの割合を15%から10%へ、5ポイント下げる(電力使用量−5%と単純化)、圧力は変えない |
| 削減できる電力量 | 年間48,900 kWh(対策前の電力使用量から約16%削減) | 年間15,000 kWh(対策前の電力使用量から約5%削減) |
| 削減額(27円/kWh) | 年間約132万円 | 年間約40.5万円 |
| CO₂削減量 | 年間約25.5 t | 年間約7.8 t |
コンプレッサーは空気を送り出していないときでも電力を使うことがあるため、実際の削減額は計算値より小さくなる可能性があります。また、圧力を下げられるのは、すべての機械に、必要な圧力で圧縮空気を供給できる場合に限られます。
省エネ診断の試算と実際の削減事例
2017年の資料 [9] では、製造工場などで行われた省エネ診断に基づく改善提案が紹介されています。例えば、22 kWのコンプレッサーを使う金属製品の製造工場では、定期的なエア漏れ点検と補修により、追加の投資なしに年間約12,700 kWh、約21.6万円の削減が見込めると試算されています。別の工場では、吐出圧を0.7 MPaから0.6 MPaに下げると、2台のコンプレッサーの電力使用量を約8%減らせると指摘されています [9]。ただし、これらは省エネ診断に基づく試算であり、対策後の実測結果ではありません。
一方、実際に削減を達成した例としては、北海道北広島市(札幌市近郊)にある工場があります。コンプレッサー2台のインバーター式への更新、運転台数の削減、電力使用状況の監視などにより、この工場は2012年1〜3月の工場全体の電力使用量を、2008年の同じ期間と比べて6.5%削減しました [10]。暖房に関する取り組みも影響しているため、削減分のすべてをコンプレッサーに関する取り組みの効果とすることはできません。
これらの事例は、漏れを減らし、コンプレッサーの運転を実際の圧縮空気の需要に合わせることで、工場が電力使用量と電気代を削減できる可能性があることを示しています。
検証・導入の進め方(案)
導入に向けて、次の3段階を想定しています。
- 簡易診断(1〜2週間): 過去12か月分の電気料金の請求書、コンプレッサーの仕様や運転時間に関する情報、生産スケジュールなど、工場が通常保有しているデータを分析します(30分ごとの電力使用量のデータがあれば、それも活用します)。考えられる損失を概算し、センサーの設置が技術的に可能かを評価します。この段階では、機器の設置は不要です。
- 試験導入の判断: 診断結果をもとに、工場側が仕組みを試すかどうかを判断します。見込まれる効果が小さい場合は、ここで終了できます。
- 試験導入(PoC:概念実証): 準備に約2週間、試験に約13週間を想定しています。選定した工場の実際の稼働環境で、仕組みを検証します。
- 第1〜4週:センサーを設置し、各コンプレッサーに合わせて、推定に用いる計算方法を調整し、1回目の漏れ試験を行います。最後に、通常の空気需要を予測するAIモデルを学習させます。
- 第5〜8週:システムが漏れ量と損失額を継続的に推定します。アラートは専門スタッフが確認してから工場の担当者に伝えます。システムの推定結果を、音響カメラによる点検結果と照らし合わせます。点検で見つかった漏れは、設備保全の担当者が補修します。
- 第9〜12週:2回目の漏れ試験で補修の効果を確認します。必要に応じて、工場の担当者が圧力設定を段階的に引き下げます。ただし、生産や品質に支障がない場合に限ります。
- 第13週:結果を評価し、工場側が本格導入するかどうかを判断します。
試験の成功基準は、開始前に工場側と合意します。例えば、次のような基準が考えられます。
- 漏れ量の推定精度: システムの推定値と漏れ試験の結果との差が±20%以内であること。
- 省エネ効果: 生産量または稼働時間あたりのコンプレッサーの電力使用量が5%以上減ること。
- 検知までの時間: 試験的に発生させた漏れを、システムが24時間以内に検知すること。
データの大部分は自動で収集されるため、従業員がセンサーの値を読み取る必要はありません。設備保全の担当者には、センサー設置時の協力、2回の漏れ試験、補修の手配、作業と設定変更の記録をお願いすることになります。2週間ごとに短い打ち合わせ(オンライン可)を行うことを想定しています。試験導入を始めるか、コンプレッサーの運転方法を変更するか、本格導入に進むかは、いずれも工場側が判断します。
よくある質問
空気の流量計を取り付ける必要はありますか?
必ずしも必要ではありません。電流と圧力の測定値、そしてコンプレッサーの技術データから、圧縮空気の供給量を推定することを想定しています。推定の精度は漏れ試験で確認し、十分でない場合は一時的に流量計が必要になることがあります。工場にすでに流量計がある場合は、その測定値を活用できます。
データが少ない工場でも始められますか?
はい。初期評価には、コンプレッサーとその運転時間に関する基本的な情報と、手元にある電力使用量のデータがあれば十分です。ただし、これだけでは実際の漏れ量は分かりません。漏れ量を把握するには、試験導入での測定と漏れ試験が必要です。
工場のデータは安全ですか?
集めるのは、主に電流、空気の圧力、コンプレッサーの運転状態など、機器の運転に関する情報です。試験導入の前に、収集するデータの種類、保存場所と保存期間、アクセスできる人の範囲、不正アクセス対策について、工場側と合意する必要があります。
大きな工場だけを対象とした仕組みですか?
いいえ。圧縮空気を使う中小規模の製造工場を、主な対象として想定しています。ただし、すべての工場で採算が合うとは限らないため、まず簡易診断で電力使用量、見込まれる削減額、技術的な条件を評価し、試験導入に進むべきかを判断します。
まとめ
本記事では、センサーのデータとAIを使って、圧縮空気の漏れ量と、それに伴うエネルギー損失や余分にかかる電気代を推定する仕組みの構想を紹介しました。センサーの測定値と計算で現在の使用量を推定し、AIが予測する通常の使用量と比較します。これにより、損失の監視や新たな漏れの兆候の把握を支援します。また、コンプレッサーの運転台数や圧力設定が生産状況に適しているか、担当者が判断しやすくなることを目指しています。損失を減らすために、必ずしもコンプレッサーを交換する必要はなく、多くの場合、漏れ点検、漏れの補修、圧力設定の確認から始めることができます。
紹介した仕組みは、現時点では構想であり、完成したサービスではありません。有効性は、実際の工場でシステムの推定値と漏れ試験の結果を比較して検証する必要があります。
圧縮空気に関するご経験や、このような仕組みをほかの用途に活用するアイデアがあれば、ぜひご意見をお寄せください。
出典
- J-Net21(中小企業基盤整備機構)– Q1166 コンプレッサーの省エネ. https://j-net21.smrj.go.jp/solution/qa/energyeff/Q1166.html
- J-Net21 – Q1308 圧縮空気漏れ対策の省エネ効果. https://j-net21.smrj.go.jp/solution/qa/energyeff/Q1308.html
- Compressed Air Challenge – Fact Sheet #7: Compressed Air System Leaks(2026年改訂版). https://www.compressedairchallenge.org/data/sites/1/media/library/factsheets2026/fact-sheet-7-compressed-air-system-leaks_updated2026.pdf
- 九州電力 – 省エネルギーの事例(2025年). https://www.kyuden.co.jp/var/rev0/0870/4469/34_item_202505.pdf
- 北海道電力 – 高圧の料金単価表. https://www.hepco.co.jp/business/price/unitprice/unitprice04.html
- 経済産業省 – 2026年度の再エネ賦課金単価(2026年3月19日). https://www.meti.go.jp/press/2025/03/20260319004/20260319004.html
- 北海道電力 – 過去の燃料費調整単価等一覧. https://www.hepco.co.jp/home/price/system/system03_list.html
- 北海道電力 – CO₂排出係数. https://www.hepco.co.jp/corporate/environment/global_warming/results_co2.html
- 地方独立行政法人 大阪府立環境農林水産総合研究所 – 省エネ診断 改善提案事例集. https://www.knsk-osaka.jp/_files/00071765/jireisyuu.pdf
- 北海道経済産業局 – 省エネルギーの取組事例(札幌近郊・北広島市の工場). https://www.hkd.meti.go.jp/hokne/setsuden/data034.pdf
※本記事はAIアシスタント(Claude)との協働で執筆しました。Claudeは、文章の編集、出典の調査と確認、作図用スクリプトの作成を支援しました。図のデータは、上記の出典に基づいています。内容と出典は著者が確認しました。